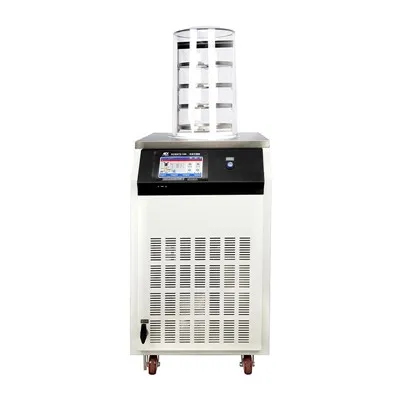
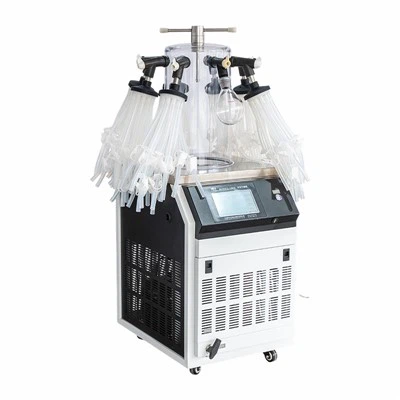
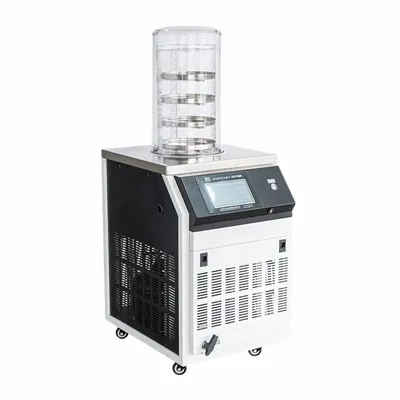
Introducción al liofilizador para alimentos
La liofilización, también conocida como liofilización, es un proceso que elimina el agua de un producto congelado mediante sublimación. En el contexto de la industria alimentaria, la liofilización es una tecnología crucial. Ayuda a preservar el valor nutricional, el sabor y la textura de los productos alimenticios. Al eliminar el agua, se inhibe el crecimiento de microorganismos y se prolonga significativamente la vida útil de los alimentos. Los alimentos liofilizados son livianos, fáciles de almacenar y se rehidratan rápidamente, lo que los hace populares en diversos sectores, como el militar, el campamento y el mercado de alimentos preparados.
Las 10 principales empresas
1. Ningbo Scientz Liofilización Equipment Co., Ltd.
Ningbo Scientz Freeze Drying Equipment Co., Ltd. es una empresa líder en el campo de los equipos de liofilización. Cuenta con un sólido equipo de I+D que se dedica constantemente a mejorar el rendimiento y la calidad de sus productos. La empresa sigue estrictos estándares de control de calidad durante todo el proceso productivo, desde la selección de materias primas hasta el montaje final del equipo.
Los liofilizadores para alimentos de la empresa están diseñados con tecnología avanzada. Pueden controlar con precisión la temperatura y la presión durante el proceso de liofilización, asegurando que los alimentos conserven sus componentes nutricionales y su sabor originales. El equipo también es muy eficiente, lo que puede ahorrar mucho tiempo y energía a las fábricas de alimentos.
Características y ventajas:
- Tecnología avanzada: Utiliza la última tecnología de liofilización para garantizar la conservación de alimentos de alta calidad.
- Personalización: Puede personalizar los liofilizadores según las necesidades específicas de diferentes fábricas de alimentos, como diferentes capacidades de producción y tipos de alimentos.
- Eficiencia Energética: El equipo está diseñado para ser energéticamente eficiente, reduciendo los costos operativos de las fábricas de alimentos.
- Servicio posventa: Ofrece un servicio postventa integral, que incluye instalación, capacitación y mantenimiento.
Sitio web:https://www.xzvfd.com/
2. Sociedad Anónima del Grupo GEA
GEA es una empresa de tecnología global que tiene una larga reputación en la industria de procesamiento de alimentos. Con más de 100 años de experiencia, GEA ha desarrollado una amplia gama de soluciones de liofilización de alta calidad para fábricas de alimentos.
Las capacidades de investigación y desarrollo de la empresa son excepcionales. Invierte mucho en nuevas tecnologías y mejora continuamente el rendimiento de sus liofilizadores. Los equipos de liofilización de GEA son conocidos por su capacidad de producción a gran escala, adecuada para grandes empresas alimentarias.
Características y ventajas:
- Producción a gran escala: Puede manejar una producción de alimentos de gran volumen, satisfaciendo las necesidades de las fábricas de alimentos a gran escala.
- Red de servicio global: Con una red de servicio global, puede proporcionar soporte técnico y servicios de mantenimiento rápidos a fábricas de alimentos de todo el mundo.
- Diseño multifuncional: Los liofilizadores se pueden utilizar para una variedad de productos alimenticios, incluidas frutas, verduras, carnes y productos lácteos.
- Automatización avanzada: Los equipos de GEA están altamente automatizados, lo que reduce la necesidad de mano de obra y mejora la eficiencia de la producción.
3.SP Científico
SP Scientific es un conocido fabricante de equipos de liofilización. Se centra en proporcionar liofilizadores fiables y de alta precisión para la industria alimentaria.
La empresa tiene un profundo conocimiento del proceso de liofilización y utiliza soluciones de ingeniería innovadoras para optimizar sus productos. Los liofilizadores de SP Scientific están equipados con sensores y sistemas de control de última generación, que pueden monitorear y ajustar con precisión los parámetros de liofilización.
Características y ventajas:
- Control de precisión: Puede controlar con precisión la temperatura, la presión y el tiempo de secado, asegurando una calidad constante del producto.
- Diseño compacto: El equipo tiene una estructura compacta, adecuada para fábricas de alimentos con espacio limitado.
- Cumplimiento de GMP: Cumple con los requisitos de Buenas Prácticas de Manufactura (GMP), garantizando la seguridad y calidad de la producción de alimentos.
- Fiabilidad: Conocido por sus equipos de alta confiabilidad, que reducen el riesgo de interrupciones de producción en las fábricas de alimentos.
4. Tecnología Millrock
Millrock Technology es una empresa especializada en el campo de la liofilización. Está comprometido a desarrollar tecnología avanzada de liofilización para la industria alimentaria.
El equipo de I+D de la empresa está formado por expertos en liofilización y campos relacionados. Exploran continuamente nuevos métodos y tecnologías para mejorar el rendimiento de los liofilizadores. Los productos de Millrock Technology son conocidos por su flexibilidad y adaptabilidad.
Características y ventajas:
- Configuración flexible: Se puede configurar de diferentes maneras para cumplir con los requisitos específicos de diferentes productos alimenticios y procesos de producción.
- Funciones de ahorro de energía: Incorpora tecnologías de ahorro energético, reduciendo el consumo energético de las fábricas de alimentos.
- Interfaz amigable para el usuario: El equipo está diseñado con una interfaz fácil de usar, lo que facilita su uso y mantenimiento para los operadores.
- Innovación continua: Sigue innovando en tecnología de liofilización, brindando a las fábricas de alimentos las últimas y mejores soluciones.
5. Grupo IMA
IMA Group es un proveedor líder de soluciones de procesamiento y envasado en la industria alimentaria. Su equipo de liofilización es una parte importante de su cartera de productos.
La empresa tiene una fuerte presencia global y una amplia gama de clientes. IMA Group se enfoca en integrar la tecnología de liofilización con otras tecnologías de procesamiento y envasado de alimentos para brindar soluciones integrales para las fábricas de alimentos.
Características y ventajas:
- Soluciones integradas: Puede proporcionar soluciones integradas que combinan la liofilización con otros procesos de procesamiento y envasado de alimentos, mejorando la eficiencia general de la producción de alimentos.
- Fabricación de alta calidad: Cumple con estándares de fabricación de alta calidad, garantizando la durabilidad y confiabilidad de sus liofilizadores.
- Apoyo técnico: Ofrece soporte técnico detallado para ayudar a las fábricas de alimentos a optimizar sus procesos de producción.
- Servicios personalizados: Puede personalizar el equipo de liofilización de acuerdo con los requisitos específicos de diferentes productos alimenticios y escalas de producción.
6. Corporación Labconco
Labconco Corporation es una empresa establecida en el campo de equipos industriales y de laboratorio. También ofrece liofilizadores de alta calidad para la industria alimentaria.
Los liofilizadores de la empresa son conocidos por su diseño avanzado y excelente rendimiento. Son adecuados para la producción de alimentos tanto a pequeña como a mediana escala. Los equipos de Labconco se utilizan a menudo en institutos de investigación y pequeñas fábricas de alimentos debido a su confiabilidad y facilidad de uso.
Características y ventajas:
- Facilidad de uso: El equipo tiene una interfaz de operación simple e intuitiva, lo que facilita a los operadores iniciar y administrar el proceso de liofilización.
- Precio asequible: Ofrece liofilizadores rentables, adecuados para pequeñas y medianas empresas alimentarias con presupuestos limitados.
- Buen desempeño en producción a pequeña escala: Puede proporcionar resultados de liofilización de alta calidad para la producción de alimentos a pequeña escala, satisfaciendo las necesidades de nuevas empresas y productores de alimentos especializados.
- Seguro de calidad: Se adhiere a estrictas medidas de control de calidad, garantizando el rendimiento y la confiabilidad a largo plazo de sus productos.
7. CRISTO Alfa
CHRIST Alpha es una empresa alemana con una larga trayectoria en el campo de la liofilización. Es conocido por sus equipos de liofilización de alta gama.
La empresa combina la artesanía alemana con tecnología avanzada para producir liofilizadores de la más alta calidad. Los productos de CHRIST Alpha se utilizan en muchas fábricas de alimentos e instituciones de investigación de alta gama en todo el mundo.
Características y ventajas:
- Calidad de gama alta: Representa el más alto nivel de calidad en equipos de liofilización, asegurando los mejores resultados posibles para la conservación de alimentos.
- Diseño innovador: Introduce continuamente conceptos de diseño innovadores, como nuevos sistemas de transferencia de calor y tecnologías de ahorro de energía.
- Amplia gama de aplicaciones: Adecuado para una amplia gama de productos alimenticios, desde alimentos gourmet de alta gama hasta la producción industrial de alimentos a gran escala.
- Fiabilidad a largo plazo: El equipo está construido para durar y brinda un servicio confiable a largo plazo para las fábricas de alimentos.
8. Tecnologías Telstar
Telstar Technologies es líder mundial en el diseño y fabricación de sistemas de liofilización para la industria farmacéutica y alimentaria.
La empresa tiene un fuerte enfoque en la investigación y el desarrollo y mejora constantemente sus productos para satisfacer las necesidades cambiantes de la industria alimentaria. Los liofilizadores de Telstar son conocidos por su avanzada tecnología y materiales de alta calidad.
Características y ventajas:
- Transferencia de tecnología avanzada: Transfiere tecnología avanzada de liofilización de grado farmacéutico a la industria alimentaria, garantizando una conservación de alimentos de alta calidad.
- Cumplimiento de estándares: Cumple con diversas normas y regulaciones internacionales, garantizando la seguridad y calidad de la producción de alimentos.
- Paquete de servicios integral: Ofrece un paquete de servicios integral, que incluye instalación, puesta en servicio, capacitación y soporte posventa.
- Soluciones escalables: Puede proporcionar soluciones de liofilización escalables, adecuadas para fábricas de alimentos tanto a pequeña como a gran escala.
9. Azbil Telstar
Azbil Telstar es una empresa conjunta centrada en proporcionar soluciones de liofilización de alto rendimiento para la industria alimentaria.
La empresa combina la experiencia técnica de sus empresas matrices para desarrollar innovadores equipos de liofilización. Los productos de Azbil Telstar están diseñados para ser energéticamente eficientes, confiables y fáciles de operar.
Características y ventajas:
- Diseño energéticamente eficiente: Utiliza tecnologías avanzadas de ahorro de energía para reducir el consumo de energía de las fábricas de alimentos.
- Rendimiento confiable: El equipo tiene un historial comprobado de rendimiento confiable, lo que garantiza una producción continua para las fábricas de alimentos.
- Diseño centrado en el usuario: La interfaz de operación está diseñada pensando en el usuario, lo que facilita a los operadores la gestión del proceso de liofilización.
- Experiencia combinada: Se beneficia de la experiencia combinada de sus empresas matrices, proporcionando soluciones de vanguardia para la industria alimentaria.
10. Sistemas MechaTech
MechaTech Systems es una empresa que se especializa en brindar soluciones personalizadas de liofilización para la industria alimentaria.
La empresa cuenta con un equipo de ingenieros experimentados que pueden diseñar y fabricar liofilizadores de acuerdo con las necesidades específicas de las fábricas de alimentos. MechaTech Systems se enfoca en brindar soluciones rentables y de alta calidad.
Características y ventajas:
- Personalización: Puede personalizar completamente los liofilizadores según los requisitos únicos de diferentes productos alimenticios, volúmenes de producción y diseños de fábrica.
- Costo - efectividad: Ofrece soluciones rentables, optimizando el equilibrio entre calidad y precio para las fábricas de alimentos.
- Soporte local: Puede proporcionar soporte y servicio local, lo cual es conveniente para que las fábricas de alimentos resuelvan los problemas de manera oportuna.
- Respuesta rápida: Responde rápidamente a las necesidades del cliente, desde la consulta inicial hasta el servicio postventa.
Conclusión
Las 10 empresas mencionadas anteriormente estarán a la vanguardia del mercado mundial de liofilizadores para fábricas de alimentos en 2025. Cada empresa tiene sus propias características y ventajas únicas. Ya sea una empresa global a gran escala como GEA Group Aktiengesellschaft o una empresa local especializada como MechaTech Systems, todas contribuyen al desarrollo de la industria de liofilización de alimentos. Las fábricas de alimentos pueden elegir el equipo de liofilización más adecuado según su propia escala de producción, tipos de productos, presupuesto y otros factores. Con el continuo desarrollo de la tecnología, estas empresas continuarán innovando y mejorando, brindando mejores soluciones para la industria alimentaria y promoviendo el desarrollo del mercado de alimentos liofilizados.